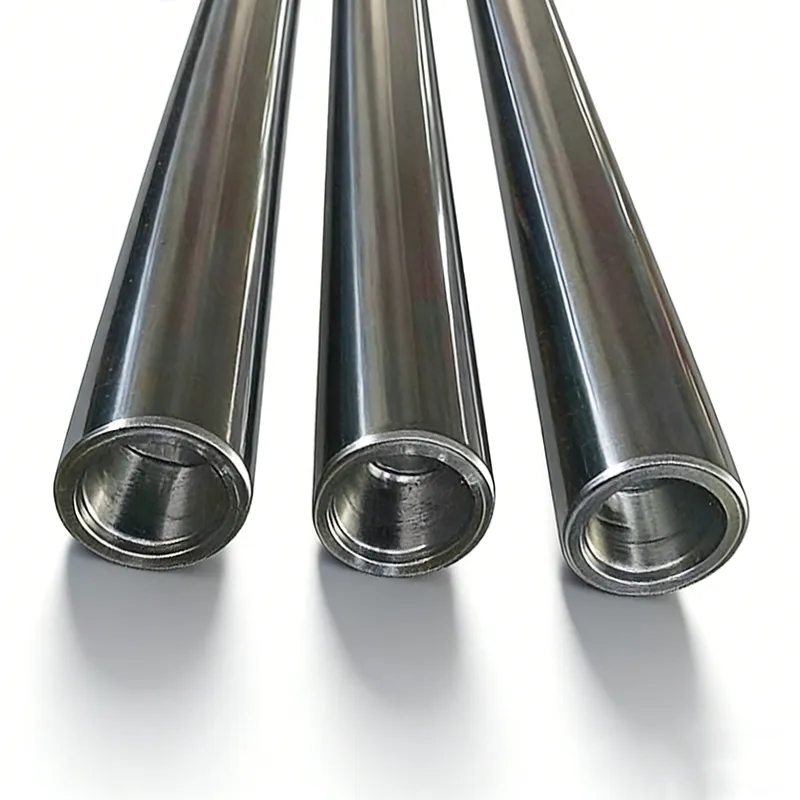
中空ピストンロッド油圧シリンダー


ガイドロッドは油圧シリンダの重要な接続・支持部品であり、油圧アクチュエータおよび空気圧アクチュエータに広く用いられ、高周波動作と厳しい技術要求を持つため、精密な運動部品です。
油圧シリンダを例にとると、主にシリンダチューブ、ピストンロッド、ピストン、端キャップから構成されています。ピストンロッドの加工品質は、シリンダ全体の使用寿命および運転信頼性に直接影響します。
ピストンロッドには高精度な加工が求められます。規定された表面粗さはRa 0.4~0.8 μmで、同軸度および耐摩耗性についても厳密な要求があります。構造的には細長いシャフト部品であるため、加工が特に難しく、長年製造エンジニアにとって課題となっています。
**ローラー焼締めによる表面強化**
ピストンロッドの耐食性を高め、疲労き裂の発生および進展を遅らせるために、表面処理プロセスが適用され、これにより疲労強度が向上します。
ローラー焼締め処理により、表面に冷間加工硬化層が形成されます。このプロセスは接触面における弾性および塑性変形を低減し、表面の耐摩耗性を著しく改善するとともに、従来の研削工程で生じやすい研削焼け欠陥を除去します。
焼締め後は表面粗さが低下し、適合精度が向上するとともに、ピストンロッドとシールまたはシールリングとの往復運動時の摩擦が低減されます。これによりシールの摩耗が最小限に抑えられ、油圧シリンダ全体の使用寿命が延びます。
したがって、ローラー焼締めはピストンロッド製造において高品質かつ信頼性の高い表面仕上げプロセスとして認められています。
**ピストンロッド技術仕様**
**ガイドロッド公差等級:** F7~F9
**ガイドロッド表面粗さ:** Ra 0.3~0.6 μm
**ガイドロッド表面硬度:** HRC 58~64
**硬化層深さ(ピストンロッド表面):** 1~3 mm
**加工精度(径方向振れ):** 0.02~0.05 mm
**直線度:** 100 mあたり≤5 μm
**クロムめっき厚さ:** 0.025~0.035 mm
おすすめ商品
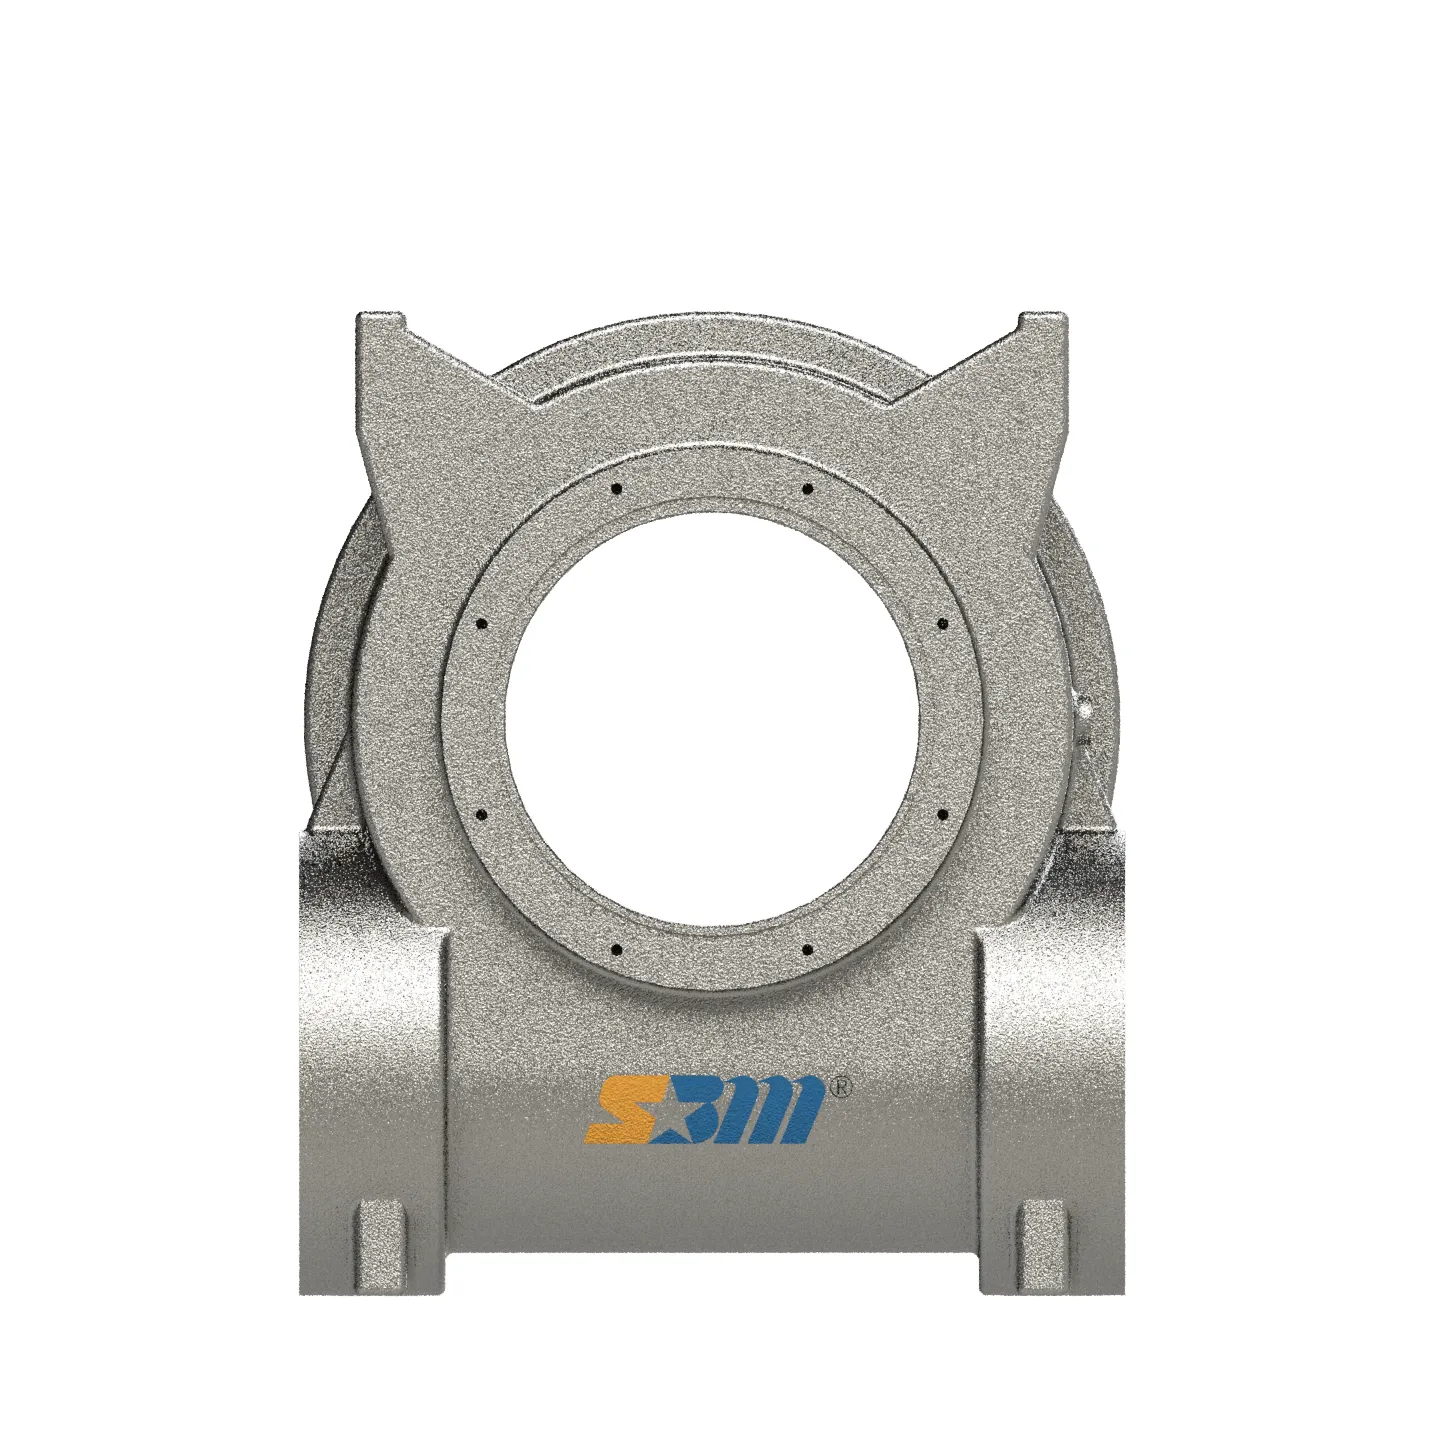
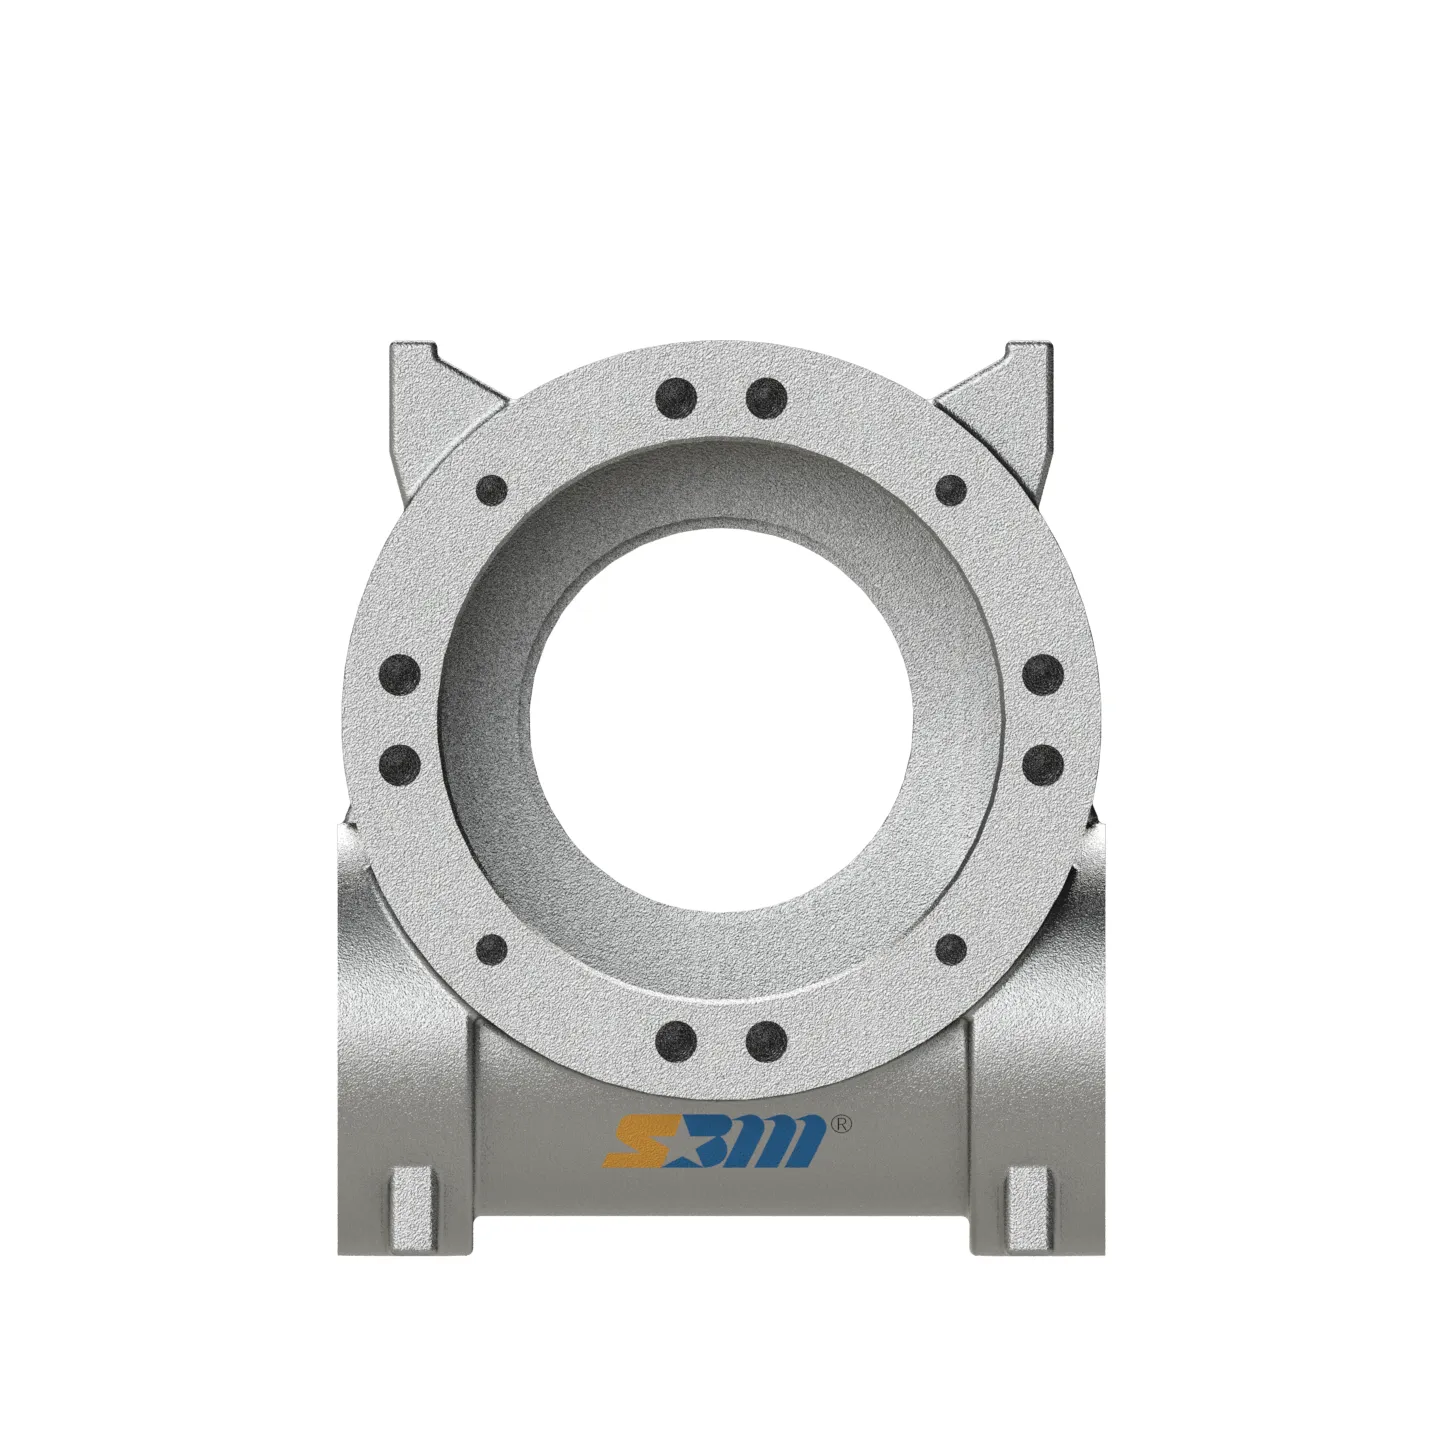
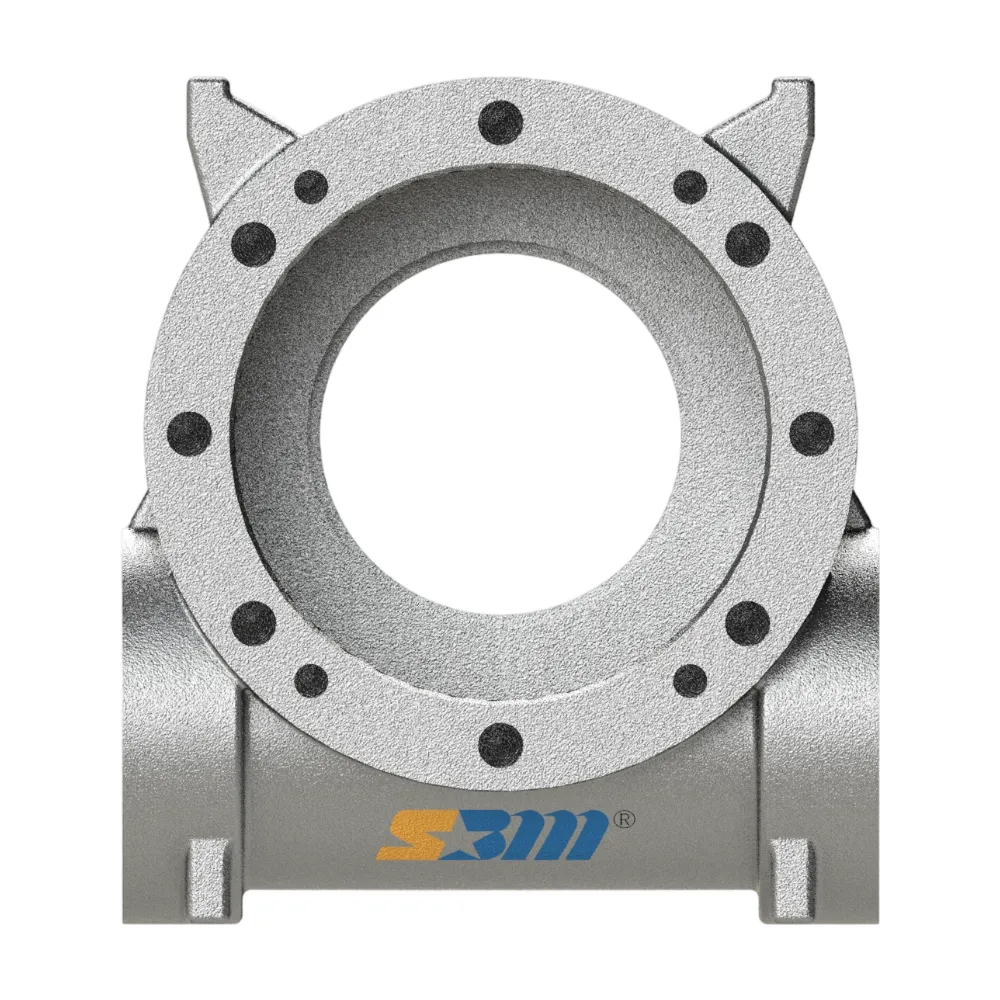
S180回転アクチュエータハウジング | 高トルクQT500消失模型鋳造
重負荷S180ロータリーアクチュエータハウジングを調達していますか?Shellpponの高級QT500-7ダクタイル鉄製ギアラックシェルをご紹介します。これは先進的なEPC技術によって鋳造されています。
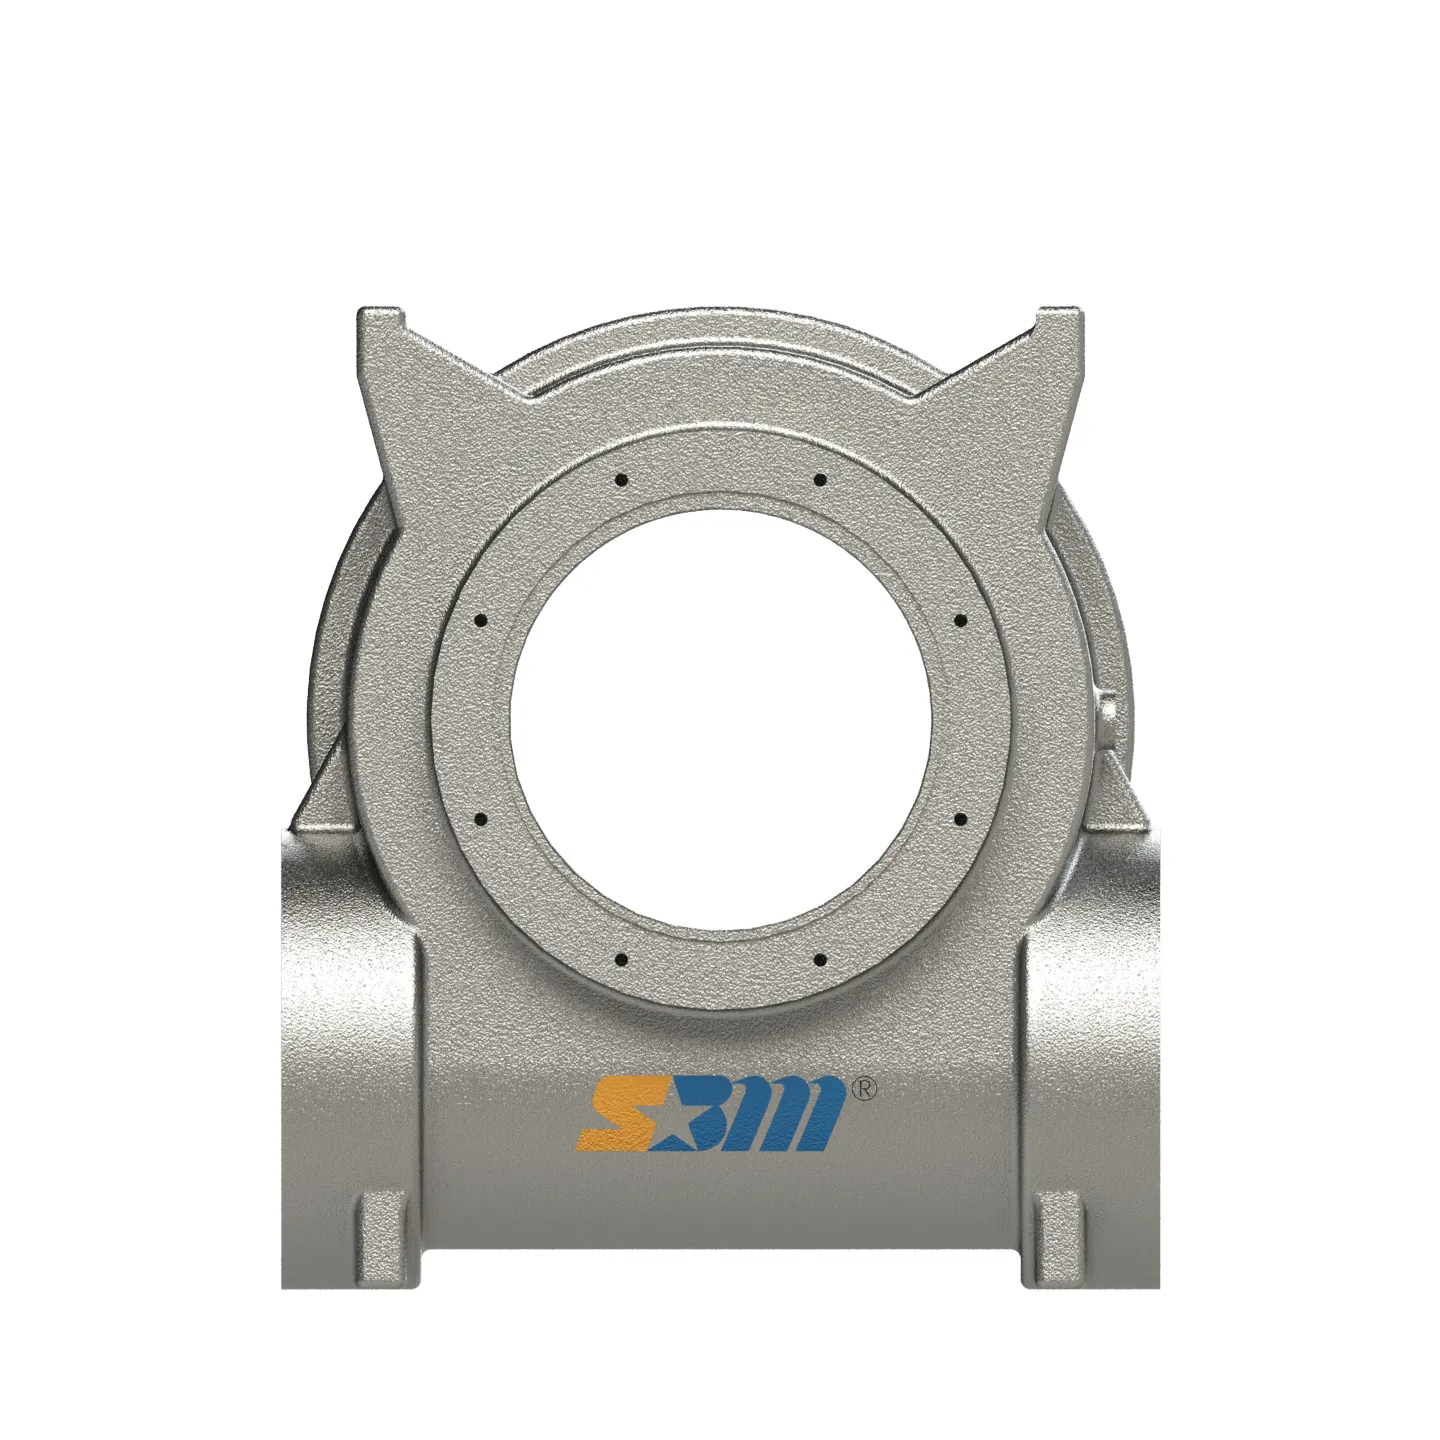
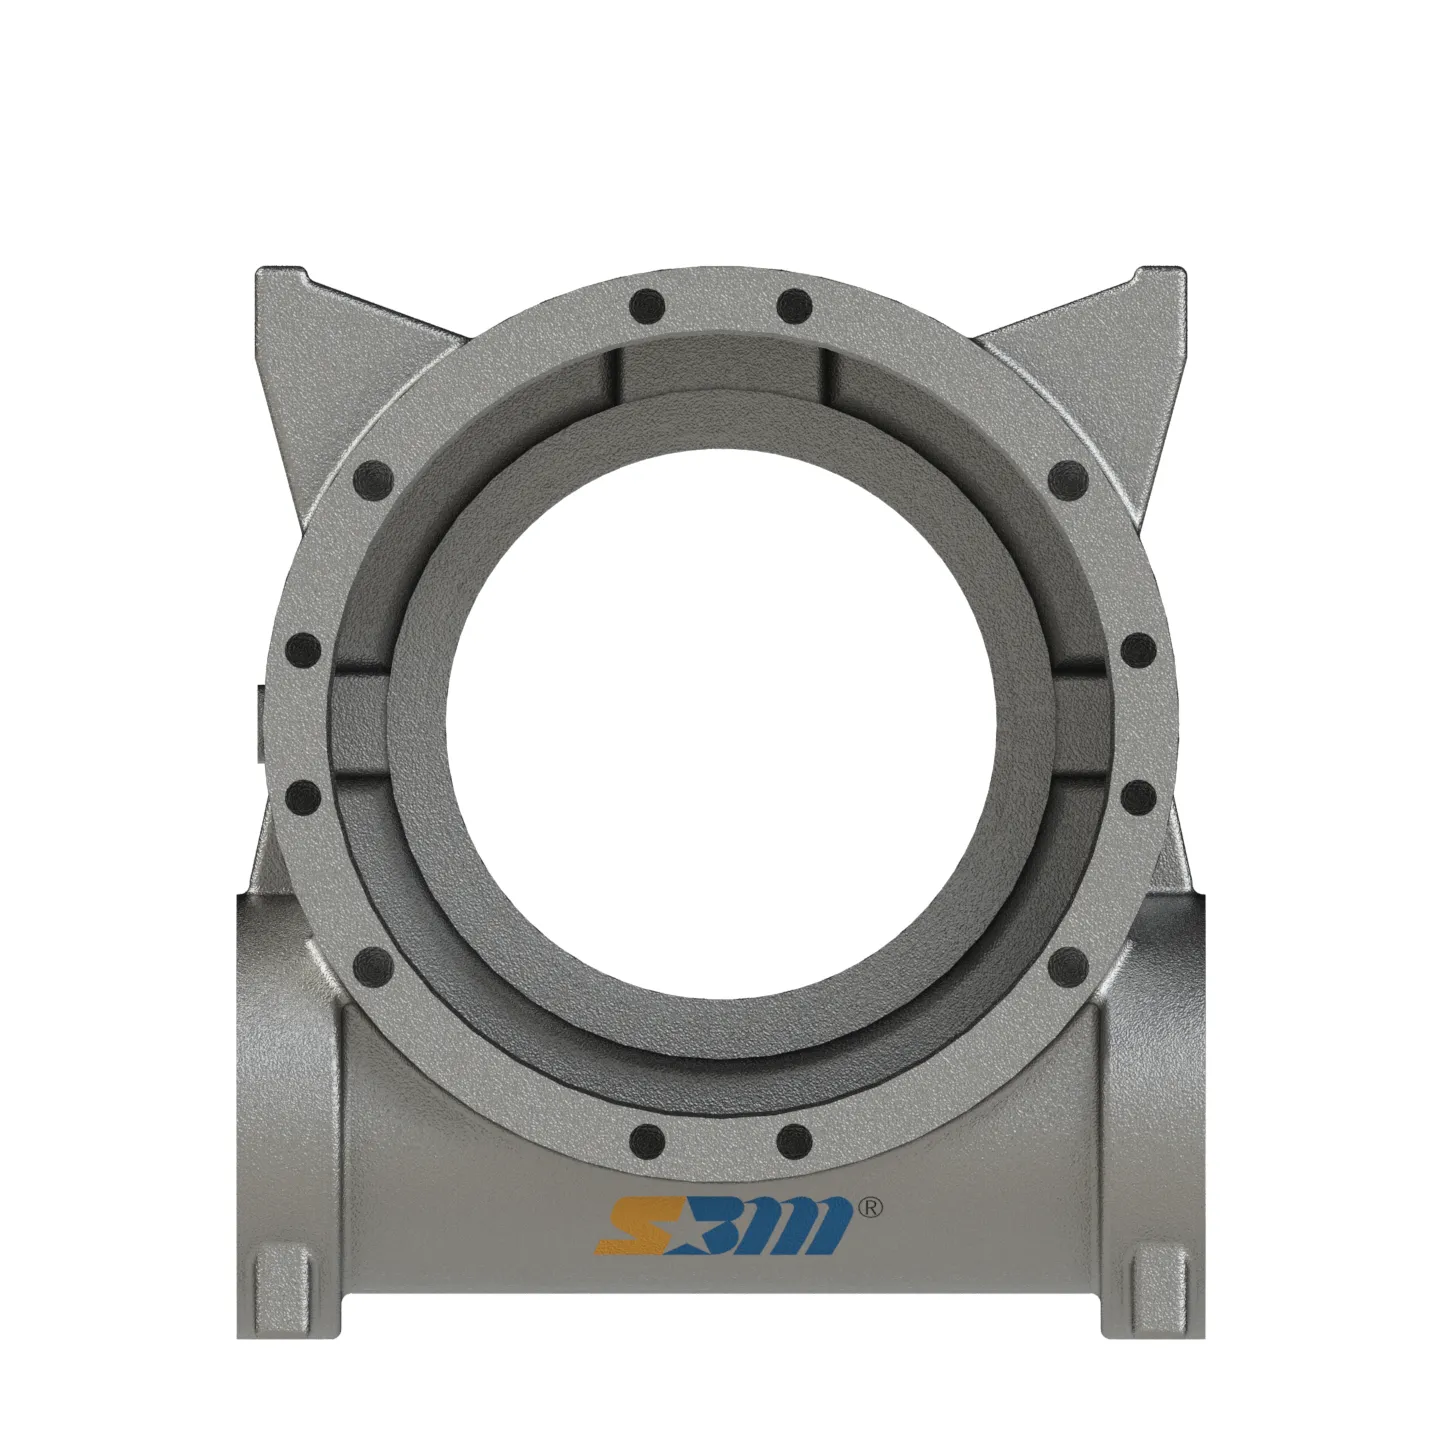
S140ロータリーアクチュエータハウジング|高耐久性QT500ロストフォーム鋳造
堅牢なS140ロータリーアクチュエータハウジングをお探しですか?シェルポンの高強度QT500-7ダクタイル鋳鉄製ギアラックハウジングは、高度なEPC技術を用いて鋳造されています。ぜひご検討ください。
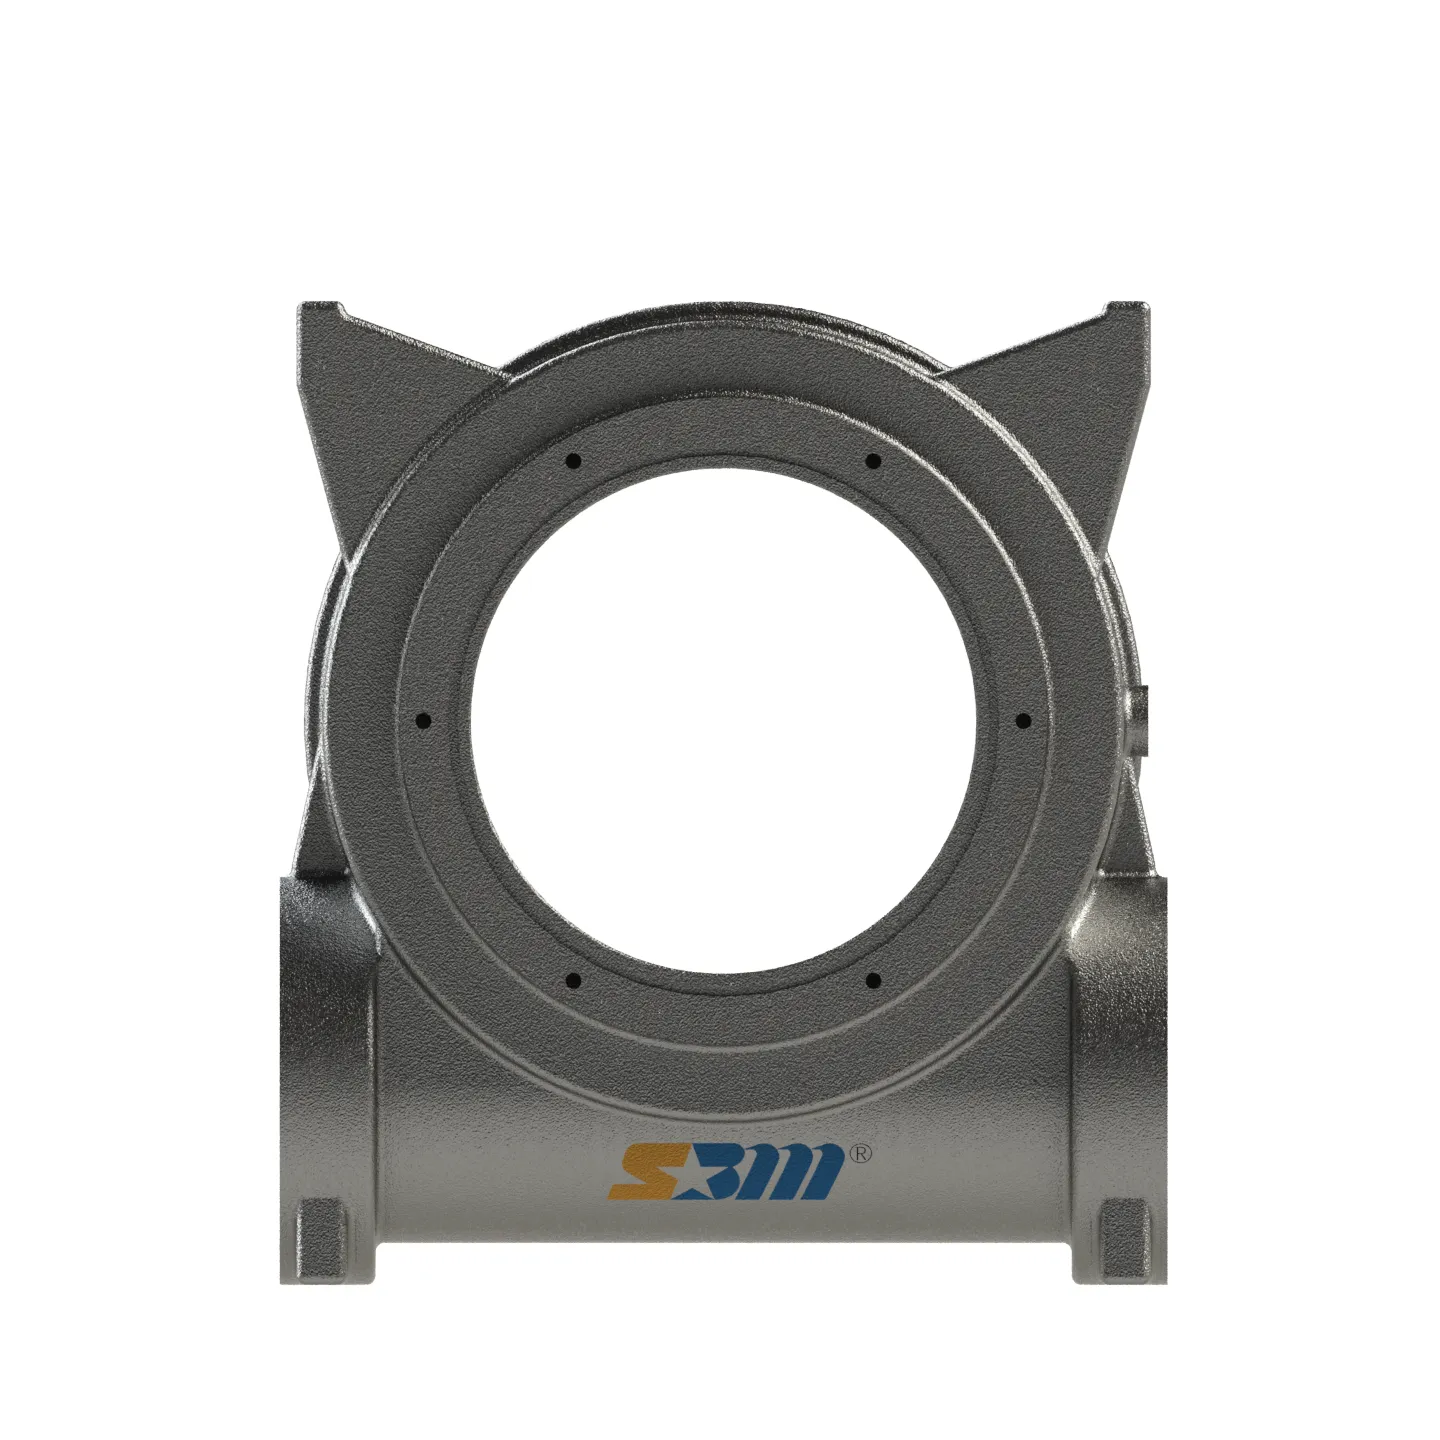
S100 ロータリーアクチュエータ ギアラックハウジング
頑丈なS100ロータリーアクチュエータハウジングを調達していますか?Shellpponの高級QT500-7ダクタイル鋳鉄製ラックアンドピニオンハウジングをご紹介します。これは先進的なEPC技術によって鋳造されています。
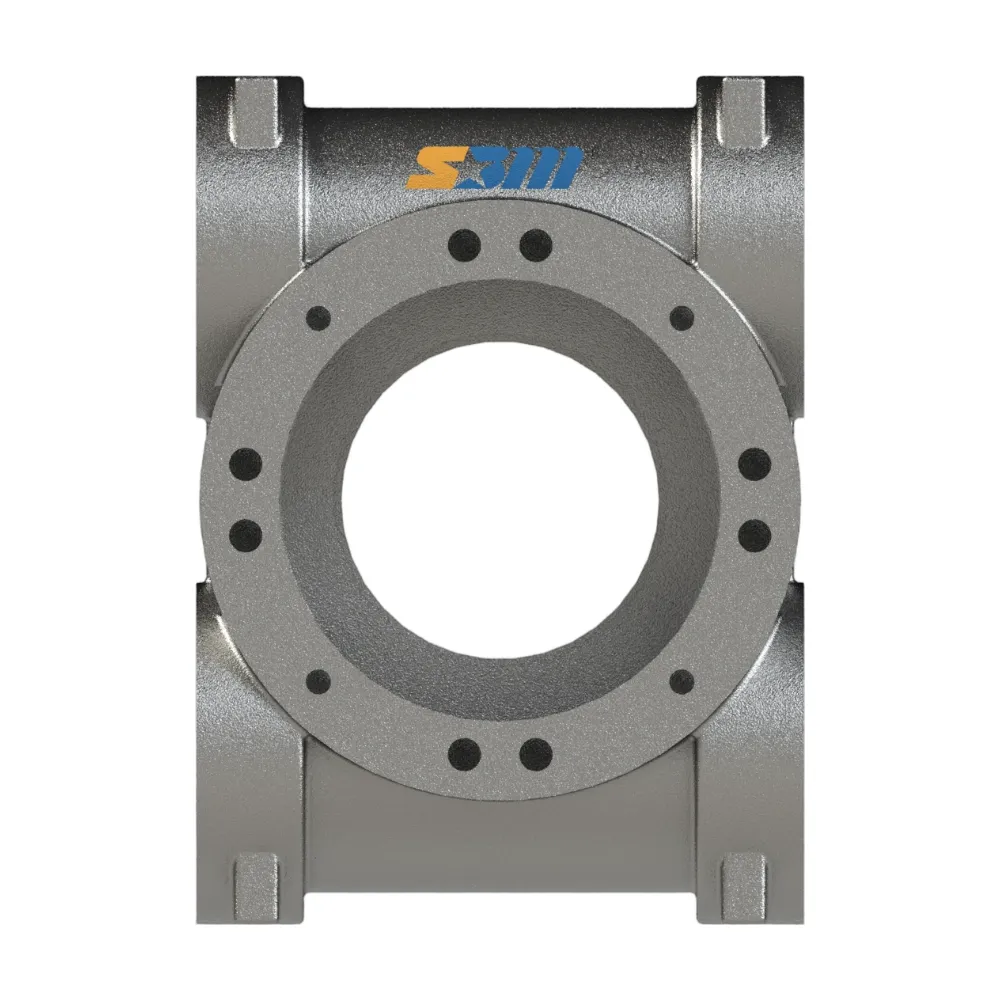
D180 ロータリーアクチュエータ ギアラックハウジング
Shellppon社のD180ロータリーアクチュエーターギアラックハウジングをご紹介します。高強度QT500-7ダクタイル鋳鉄を使用し、高品質な消失模型鋳造(EPC)技術によって製造されています。


