油圧プレスシリンダのサイズ設定:力、速度、フレームの位置合わせおよび取り付け
News Details
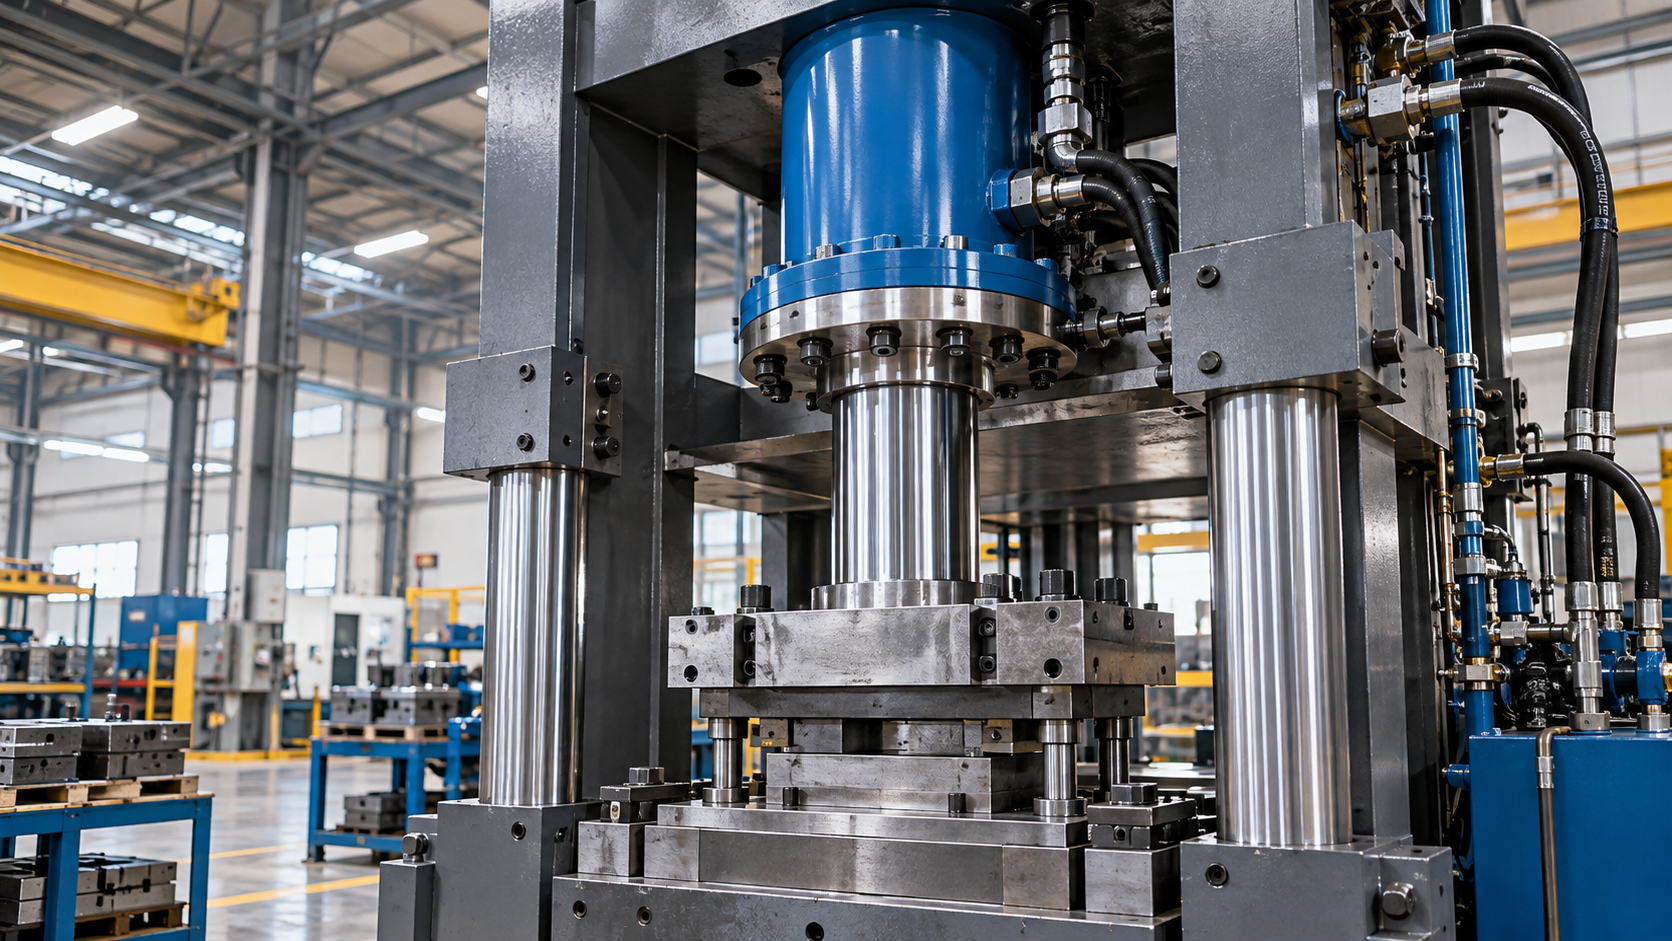
油圧プレスシリンダは安定した力、滑らかな速度、長い使用寿命を提供しなければなりません。しかし、正しいサイズ設定はボアサイズだけではありません。圧力、油流量、ストローク、ロッド強度、フレームの位置合わせ、取付スタイルにも依存します。
シリンダが小さすぎると、プレスは定格トン数に達しない可能性があります。大きすぎると、システムは動作が遅くなり、より多くの油を使用し、追加コストがかかる可能性があります。したがって、最適な選択は実際のプレス負荷に適合するバランスの取れた設計です。
プレス力から始める
最初のステップは必要な力を定義することです。この力は成形、スタンピング、曲げ、パンチング、圧縮、または矯正に使用される場合があります。
基本的な公式は次のとおりです:
力 = 圧力 × ピストン面積
ボアが大きいほどピストン面積が大きくなります。したがって、同じ圧力では、ボアの大きい油圧シリンダはより大きな力を生成できます。ただし、ボアが大きいと動かすためにより多くの油が必要になります。その結果、ポンプサイズ、バルブ流量、サイクル時間を一緒に確認する必要があります。
より良いサイズ設定のために、設計前に次の点を確認してください:
- 最大作業力
- 通常運転力
- システム圧力
- 必要な安全マージン
- 最大力が必要なストローク位置
- 負荷タイプ(定常負荷や衝撃負荷など)
多くのプレスでは、最大力はストロークの終わり近くでのみ必要です。その場合、システムは最初に高速アプローチ速度を使用し、次に高圧下で低速プレス速度を使用する場合があります。
速度を油流量に一致させる
シリンダ速度は油流量とピストン面積に依存します。簡単に言えば、流量が多いほど速度が上がり、同じ流量ではボアが大きいほど速度が下がります。
基本的な速度の法則は次のとおりです:
速度 = 流量 / 面積
これが、力と速度を一緒にサイズ設定しなければならない理由です。ボアの大きい油圧シリンダは高い力を提供できますが、高速移動が必要な場合はより大きなポンプが必要になる可能性があります。
プレスには通常3つの移動段階があります:
- 高速アプローチ
- 低速プレス
- 高速復帰
各段階の負荷が異なるため、油圧システムは異なるポンプ段階、バルブ設定、または流路を使用する場合があります。また、ロッドが油の面積の一部を占めるため、後退速度は通常伸長速度より速くなります。
熱と圧力損失を避けるため、ポートサイズ、ホースサイズ、バルブ容量を確認してください。これらの部品が小さすぎると、シリンダが不均一に動き、油温が上昇する可能性があります。
適切なボアとロッドを選択する
ボアサイズはプレス力を決定します。ロッドサイズは強度、復帰力、座屈リスクに影響します。両方を最終的なシリンダ図面を作成する前に確認する必要があります。
高力プレス作業では、ロッドは常に圧縮下にあります。ストロークが長い場合や負荷が中心にない場合、ロッドが曲がる可能性があります。曲がりが始まると、シールとガイドリングの摩耗が速くなります。その後、漏れ、ロッドの傷、プレス精度の低下が発生する可能性があります。
ロッドのサイズ設定には次の点を考慮する必要があります:
- プレス力
- ストローク長
- 取付タイプ
- ロッド伸長長
- ガイドサポート
- 横方向負荷リスク
重負荷プレスシステムでは、より強いロッドと広いガイドサポートが安定性を向上させることができます。これにより初期コストが上昇する可能性がありますが、後の修理コストを削減することが多いです。
ストローク長を注意深く確認する
ストロークはプロセスに十分な長さでなければなりませんが、余分なストロークは避ける必要があります。ストロークが長いと、より多くの油が必要になり、時間がかかり、ロッドの座屈リスクが増加します。
例えば、深絞りプレスは長いストロークを必要とする場合があります。しかし、トリミングやパンチングプレスは短いストロークで済む場合があります。したがって、シリンダストロークは工具と部品処理プロセスに一致する必要があります。
小さなストロークマージンを残すことも有用です。これは移動の終わりでの硬い底突きを避けるのに役立ちます。さらに、位置センサーやストローク制御がシリンダと工具を保護するのに役立ちます。
プレスフレームの位置合わせを維持する
フレームの位置合わせは油圧プレスシリンダの寿命に大きな影響を与えます。シリンダはプラテン、工具、フレームを通して直線的に押す必要があります。
フレームが正方形でない場合、横方向負荷がシリンダに加わる可能性があります。これによりロッド、シール、ベアリング、ピストンが損傷する可能性があります。成形品質の不均一も引き起こす可能性があります。
位置合わせの問題の一般的な兆候には次のものがあります:
- ロッドの片側の傷
- 不均一なシール摩耗
- プレス中の異常な騒音
- 突然の圧力スパイク
- プラテンの傾き
- シール寿命の短縮
設置前に、シリンダの中心線、プラテンガイド、工具の位置、フレームの剛性を確認してください。また、プレスが空のときだけでなく、負荷下でもフレームを検査してください。フレームは静止時には位置合わせされているように見えても、プレス中に撓む可能性があります。
正しい取付スタイルを選択する
取付スタイルは、力がシリンダからプレスフレームに伝達される方法を制御します。多くのプレスアプリケーションでは、フランジマウント油圧シリンダは直接軸方向荷重を支持するため、強力な選択肢です。
フロントフランジマウントは、シリンダを作業側近くに固定する必要がある場合によく使用されます。リアフランジマウントは、シリンダがフレームの背面から支持される場合に適している可能性があります。正しい選択はスペース、力の方向、保守アクセスに依存します。
取付面は平坦、清潔、強固でなければなりません。ボルトは荷重に合わせてサイズ設定し、均一に締め付ける必要があります。取付部が弱いか不均一な場合、シリンダが圧力下で傾く可能性があります。
高トン数プレスでは、不要な動きを許す取付スタイルを避けてください。シリンダは全ストロークを通じてフレームに対して正方形を維持する必要があります。
シールとガイドを無視しない
油圧プレスシリンダは高圧下で動作することが多いです。衝撃荷重、熱、長時間の保持時間にも直面する可能性があります。したがって、シールとガイドの設計は重要です。
シールは圧力、油の種類、温度、速度に一致する必要があります。高圧の場合、押し出し防止サポートが必要になる場合があります。長時間の保持サイクルの場合、低漏れシールが重要です。
ガイドリングとベアリングはロッドとピストンを中心に保つのに役立ちます。広いガイドサポートは、小さな横方向負荷が発生したときの摩耗を減らすことができます。これは重負荷プレス作業に特に有用です。
保守とダウンタイムを計画する
良いシリンダ設計は保守を容易にする必要があります。ホースの取り外し、吊り上げポイント、センサーアクセス、シール交換のために十分なスペースを確保してください。ロッドをほこり、溶接スパッタ、衝撃から保護してください。
運転中は、漏れ、ロッド表面、取付ボルト、油温、圧力安定性を検査してください。小さな変化は多くの場合、大きな問題の警告です。例えば、小さなロッドの傷は無視するとシールの故障になる可能性があります。
カスタムシリンダサプライヤーと協力する
プレスシステムは通常、標準的なシリンダ以上のものを必要とします。ボア、ストローク、ロッドサイズ、シール、ポート、取付は、プレスフレームと負荷サイクルに合わせてカスタム設計する必要がある場合があります。
Shellppon Hydraulicは、大口径、重負荷、カスタムプレスシリンダ設計を含む産業用機器向けの油圧シリンダソリューションを提供しています。油圧プレスシリンダまたはフランジマウント油圧シリンダの選択において支援が必要な場合は、Shellppon Hydraulicに連絡してプロジェクトについて話し合うことができます。
最後の思考
正しい油圧プレスシリンダのサイズ設定は力から始まりますが、速度、ストローク、ロッド強度、位置合わせ、取付も含まれます。これらの点を一緒に確認すると、プレスはよりスムーズかつ安全に運転できます。
適切にサイズ設定されたシリンダはプレスフレームを保護し、部品品質を向上させ、ダウンタ


