製鉄所用油圧シリンダー:熱、スケール、サイドロードによる故障を低減する方法
News Details
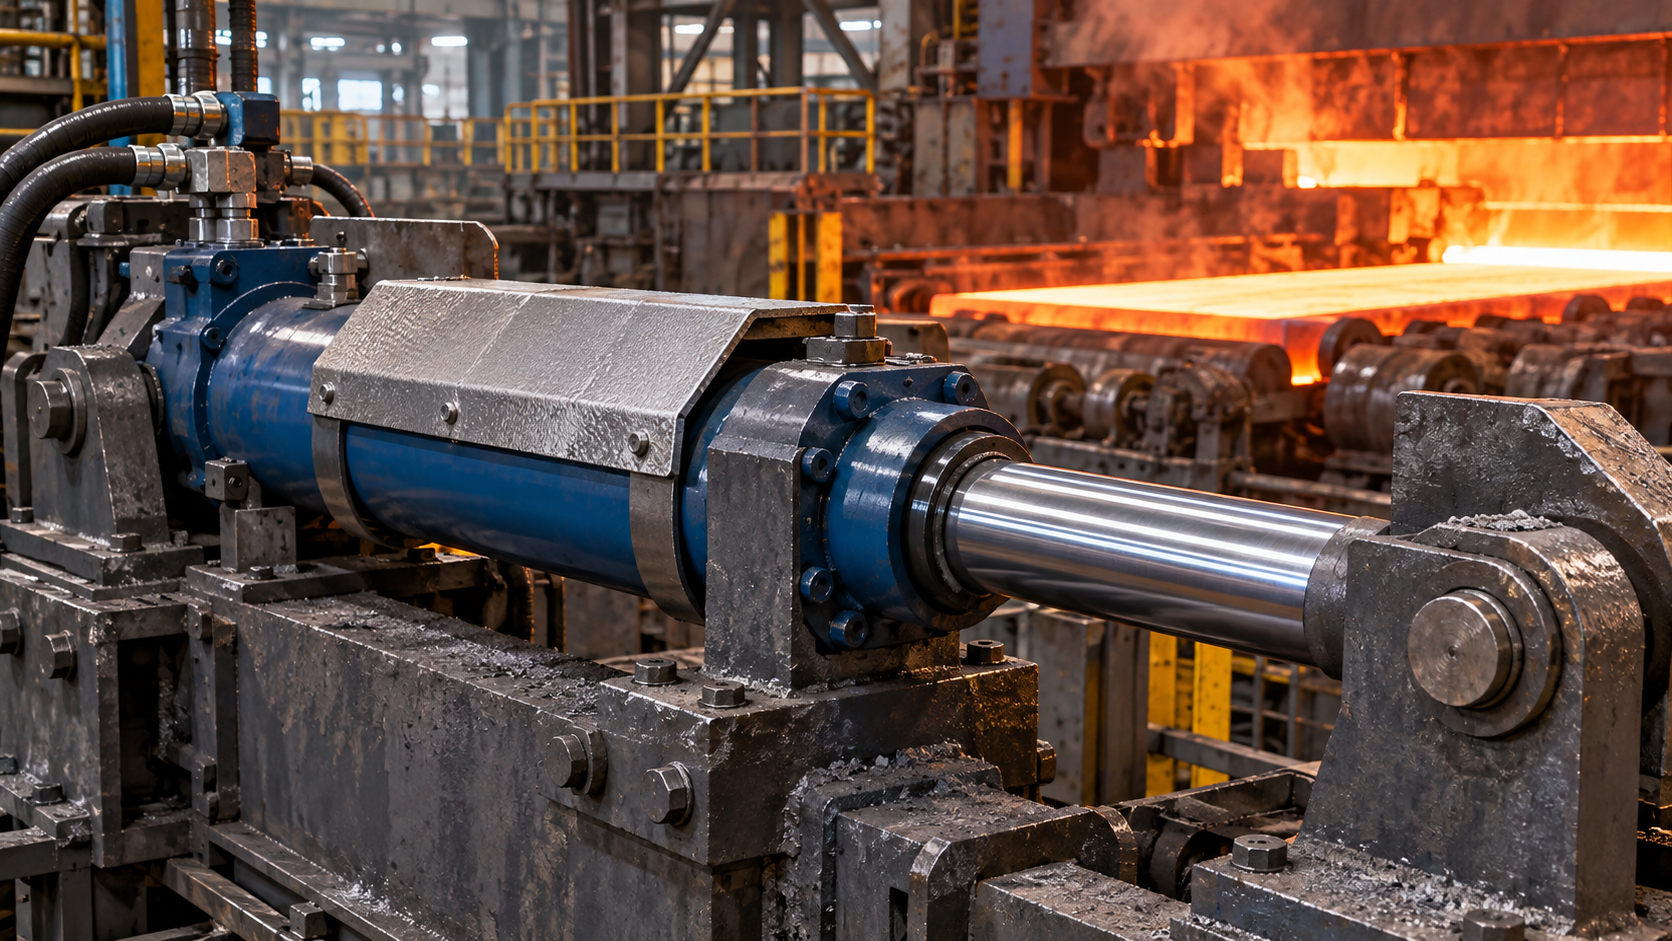
製鉄所は油圧シリンダーに負担が大きい。高熱、飛散するスケール、衝撃荷重、水スプレー、粉塵などが寿命を急速に短縮させる可能性がある。製鉄所の油圧シリンダーが故障すると、生産が停止し、維持管理コストが上昇し、納期が遅れる可能性がある。
幸いなことに、より良い設計、クリーンな据付け、簡単な点検習慣によって多くの故障を減らすことができる。購入者、技術者、維持管理チームにとって、重要なのは定格荷重だけでなく、実際の作業条件にシリンダーを適合させることである。
なぜ製鉄所用油圧シリンダーが故障するのか
冶金用油圧シリンダーは、炉、圧延ライン、連続鋳造機、シャー、プレス、あるいは材料搬送システムの近くで稼働することが多い。これらの領域は3つの一般的なリスクを引き起こす。
第一に、熱はシール、油、表面仕上げを損傷させる可能性がある。温度が上昇すると、シールは硬化し、亀裂が入り、あるいは変形する可能性がある。同時に、油圧油は薄くなり、油膜強度が低下し、摩耗が増加する。
第二に、スケールと粉塵がシール領域に侵入する可能性がある。ミルスケールは研磨性がある。一旦ロッドに付着すると、ワイパーを切り裂き、クロムを引っ掻き、ロッドシールを損傷させる可能性がある。
第三に、横荷重はロッドを曲げ、ベアリングを摩耗させ、シールを破損させる可能性がある。これは、シリンダーの調整が不十分な場合、構造物が荷重下で移動する場合、あるいは取付け方式が運動経路に合わない場合によく発生する。
これらのリスクはしばしば同時に発生するため、製鉄所用の重荷重用シリンダーは完全なシステムとして構築されなければならない。
熱がシリンダーに到達する前に制御する
熱は早期シール故障の主な原因の一つである。したがって、設計が確定する前にシリンダーの位置と保護を検討する必要がある。
可能であれば、シリンダーを直接の放射熱から遠ざけて配置する。不可能な場合は、遮熱板、断熱板、あるいは保護カバーを使用する。場合によっては、より長いロッド、リモート取付けポイント、あるいは特殊なブラケットによって、シールを最も高温なゾーンから遠ざけることができる。
シールの選択も重要である。標準的なシールは通常の工場では十分に機能するが、製鉄所では高温対応のシール材料が必要なことが多い。適切な選択は油の種類、圧力、速度、ピーク温度に依存する。そのため、平均値だけでなく、実際の作業温度をシリンダーメーカーと共有することが望ましい。
油温も制御する必要がある。システムが過熱している場合は、冷却ユニット、ポンプサイズ、リリーフバルブの設定、流路を確認する。油圧システム全体が過熱している場合、最良の製鉄所用油圧シリンダーでも苦労する。
スケールをロッドとシールから遠ざける
スケールは小さく見えるが、切削用の砥粒のように作用する。一旦ロッドシールに到達すると、漏れやスコアリングが続く可能性がある。したがって、最初の防御線は強力なワイパーシステムである。
スケールの多い領域では、重荷重用ワイパー、ダブルワイパー、あるいはスクレーパーリングを使用する。これらの部品は、ロッドがシリンダー内に引き込まれる前にロッドを清掃するのに役立つ。非常に汚れた領域では、保護ベローズ、スチールガード、あるいはロッドブーツによってさらなる防御層を追加することができる。
ロッドの表面処理も重要である。硬質クロムメッキが広く使用されているが、より強い摩耗や耐食性のために他の表面処理オプションが選択されることもある。しかし、コーティングだけでは不十分である。ロッドは据付け前に衝撃、溶接スパッタ、不適切な保管からも保護されなければならない。
さらに、スケールが直接ロッドに落下する位置にシリンダーを配置しないようにする。取付け角度やシールド位置の小さな変更で、汚染を減らし、シール寿命を延ばすことができる。
より良い取付けで横荷重を減らす
横荷重は最初は隠れていることが多い。シリンダーは依然として動くが、ロッド、ピストン、ベアリング表面に不均一な応力がかかる。時間が経つと、これによりシール摩耗、ロッドスコアリング、ロッド曲がり、あるいは取付け部の亀裂が発生する。
横荷重を減らすには、調整から始める。シリンダーの中心線は、全ストロークを通じて力の方向と一致しなければならない。機械のリンク機構が弧を描いて動く場合は、取付け部がその運動を許容する必要がある。一般的な選択肢には、クレビス取付け、トラニオン取付け、球面ベアリングがある。
また、シリンダー周辺の構造物を確認する。強力な冶金用油圧シリンダーでも、弱いフレームを修理することはできない。ブラケットが荷重下でねじれる場合、横力は依然としてロッドに到達する。したがって、シリンダーと機械構造物の両方を一緒に検討する必要がある。
長ストロークシリンダーの場合、ロッドの座屈は別の重要なリスクである。ロッドの直径、ストローク長、荷重、取付け方式は設計時に確認する必要がある。荷重が高い場合は、より大きなロッドまたは異なる取付け方法が必要になる可能性がある。
適切なシール、ベアリング、材料を選ぶ
製鉄所用シリンダーは、ボア、ストローク、圧力だけで選択すべきではない。内部部品も同様に重要である。
シールは圧力、温度、油の種類、速度に適合しなければならない。ベアリングは衝撃や不均一な荷重下でロッドとピストンを支持しなければならない。多くの製鉄所のアプリケーションでは、より広いウェアリングまたはより強力なガイドシステムによって金属接触を減らすことができる。
材料強度も重要である。ロッド、バレル、ピストン、エンドキャップは衝撃と圧力スパイクに耐えなければならない。場合によっては、高周波焼入れロッド、高強度鋼、補強された端部接続は、後でダウンタイムを減らすため、追加コストが価値がある。
重荷重用シリンダーを購入する場合は、カタログサイズだけでなく、設計限界を確認する。信頼できるサプライヤーは、荷重、稼働サイクル、取付け、温度、汚染について詳細に議論できるはずである。
据付けと起動点検を改善する
よく作られたシリンダーでも、据付けが不十分であれば早期に故障する可能性がある。起動前に、ピンが正しく嵌合しているか、ブラケットが直角であるか、ホースがポートを引っ張っていないかを確認する。次に、低荷重でシリンダーをゆっくりとサイクルさせ、スムーズな動きを確認する。
次に、拘束の兆候を探す。不均一な速度、異常な騒音、突然の圧力上昇、ロッドの振動は、調整の問題を示している可能性がある。シール故障後よりも、試運転中にこれらの問題を修正する方が良い。
清潔度も重要である。シリンダーを接続する前に油圧システムをフラッシュする。汚れた油は使用初日からシールとバルブを損傷させる可能性がある。
簡単な維持管理ルーチンを構築する
実用的な点検ルーチンは、小さな問題がシャットダウンになるのを防ぐことができる。定期的な点検中に、油漏れ、ロッドの傷、緩んだピン、損傷したガード、異常な熱を確認する。
また、油を監視する。高い水分含有量、暗い色、焦げた臭い、金属粒子は、より深刻なシステム問題を示している可能性がある。スケジュール通りにフィルターを交換し、ブリーザーを清潔に保つ。
高温ゾーン近くのシリンダーについては、シールとワイパーをより頻繁に点検する。衝撃荷重下のシリンダーについては、取付け部とピンを注意深く確認する。このように、維持管理は固定されたカレンダーだけでなく、実際のリスクに基づくことができる。
カスタムシリンダーメーカーと協力する
製鉄所は実際の現場条件に適合するシリンダーを必要とする。標準ユニットは単純な作業には十分かもしれないが、要求の厳しい製鉄所設備にはカスタム設計が必要なことが多い。
Shellppon Hydraulicは、重荷重および冶金機器を含む産業用アプリケーション向けに油圧シリンダーソリューションを提供している。ボアサイズ、取付け方式、シール選択、ロッド保護、あるいは交換シリンダー設計に関する支援が必要な場合は、Shellppon Hydraulicに連絡してプロジェクトについて議論することができる。
最後の考え
熱、スケール、横荷重は、製鉄所用油圧シリンダー故障の最大の原因の3つである。しかし、適切な設計選択によって管理することができる。遮熱、強力なワイパー、適切なロッドコーティング、正しい取付け、定期的な点検を使用する。
最も重要なのは、完全な作業環境に基づいて冶金用油圧シリンダーを選択することである。シリンダー、機械フレーム、油圧システムが一緒に設計されると、寿命が改善し、計画外のダウンタイムが制御しやすくなる。


